

 Присоединяйтесь
Техническая библиотека

Высокое
качество продукции

Конкурентные
цены без посредников

Квалифицированная
помощь при выборе

Консультации
в процессе эксплуатации

24/7
техническая поддержки
Выбирать индукционный нагреватель для закалки действительно нужно под конкретную задачу и производительность— иначе есть риск либо не прогреть деталь насквозь ( для сквозной закалки или для пластической деформации), или перегреть поверхность, оставив сердцевину мягкой. Что касается поверхностной закалки, то здесь велик риск не достичь требуемой глубины закаленного слоя, или превысить ее. 1. Чётко определите задачу Сначала ответьте: что именно вы закаливаете? От этого зависят все остальные
Глубина закалённого слоя — это расстояние от поверхности детали до той точки, где твёрдость падает до заранее установленного значения (например, до 500 HV по Виккерсу). Проще говоря, это толщина поверхностного слоя, который получил повышенную твёрдость и износостойкость в результате закалки, при этом сердцевина детали остаётся вязкой и не упрочняется. От чего зависит глубина слоя На итоговую глубину влияет целый комплекс параметров, которые технолог (термист) подбирает под конкретную деталь и
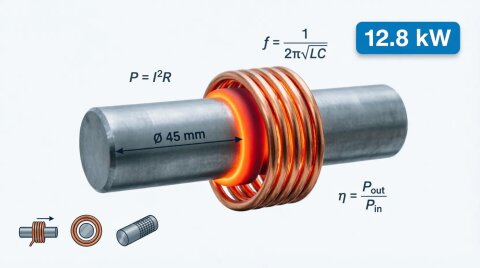
Расчет мощности индукционной установки зависит от типа нагрева: для сканирующей закалки наружных поверхностей требуется 10 кВт на каждые 10 мм диаметра детали, для внутренних — 15 кВт. Для охватывающей (одновременной) закалки мощность рассчитывается по площади поверхности: от 0,6 кВт на 1 см². В этом руководстве — полные формулы, примеры и практические правила для быстрого подбора оборудования. Для чего нужен предварительный расчет мощности Индукционные нагреватели используются для закалки,
Правильный нагрев подшипника индукционным нагревателем требует соблюдения температуры 110–120 °C для большинства типоразмеров, использования термопары и подбора сердечника по внутреннему диаметру. В этой инструкции — полный протокол с параметрами, расчётами и типичными ошибками, которые превращают монтаж в брак. Для чего нужен индукционный нагрев подшипников Индукционный нагрев подшипников перед монтажом нужен для теплового расширения внутреннего кольца. При нагреве внутренний диаметр кольца
Одним из основных технологических процессов при монтаже и ремонте сварных соединений трубопроводов и сосудов давления в различных отраслях промышленности (газовой, нефтяной, нефтеперерабатывающей, тепловой энергетике и др.) является местная термическая обработка сварных соединений, направленная на снижение уровня сварочных напряжений, улучшение структуры, механических и специальных свойств (коррозионной стойкости, жаропрочности, хладостойкости и т. п.) сварных соединений. С каждым годом
В качестве регулярных заказчиков в нашем портфолио находятся компании национального значения:


По запросу предоставим необходимую информацию, ответим на интересующие вас вопросы, вышлем печатные материалы, привлечем и организуем встречи с техническими и коммерческими специалистами.

или оформите заказ другим удобным способом:
+7 (495) 055-65-91 +7 (495) 655-65-04
+7 (925) 814-55-45 (Сервис)